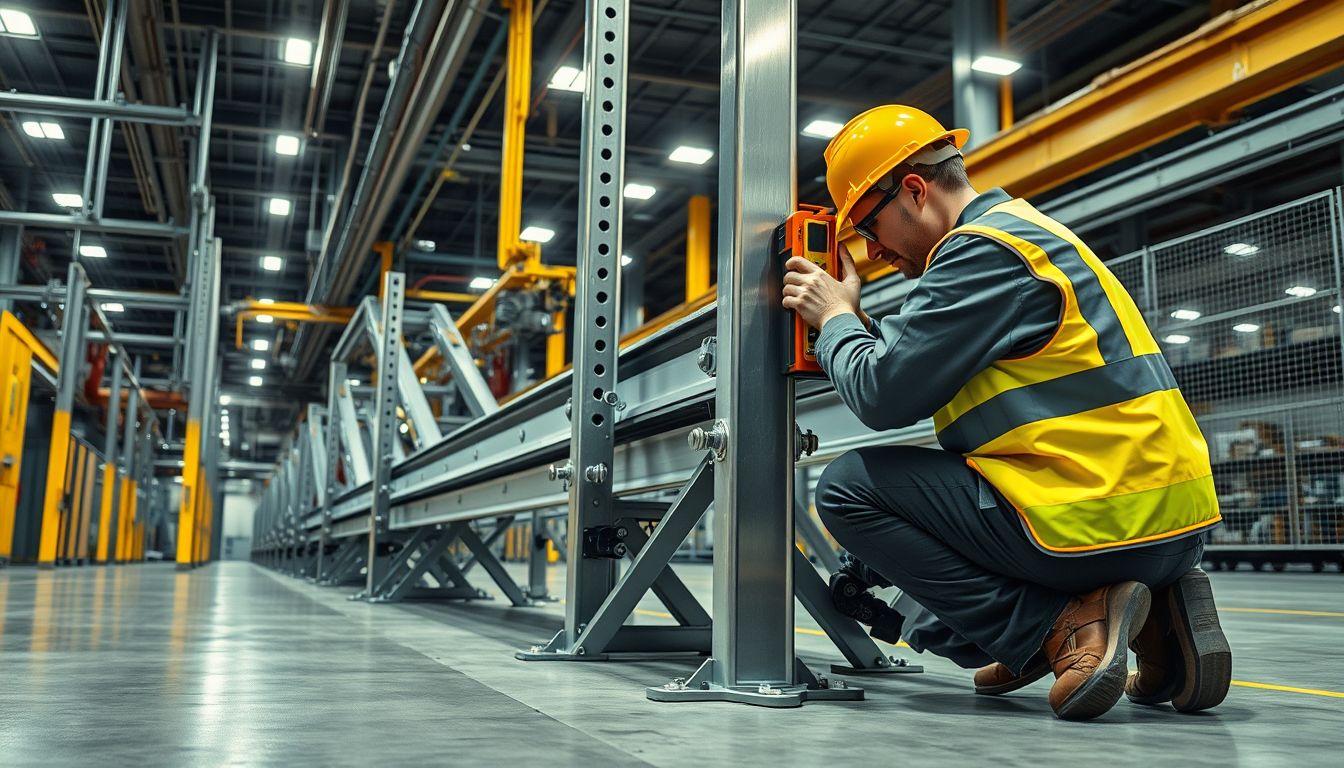
La electromecánica industrial de conveyors incluye cuatro procesos técnicos secuenciales: anclaje de la estructura al piso con pernos de expansión o placas base soldadas, nivelación de precisión con instrumentos láser o de burbuja digital, instalación de moto-reductores y cableado en charolas eléctricas normadas, y finalmente pruebas I-O Check que validan cada entrada y salida del sistema antes de entregar la línea operando.
Resumen rápido
- El anclaje fija la estructura del conveyor al piso de planta, soportando carga dinámica y vibración sin desplazamiento.
- La nivelación de precisión evita desgaste prematuro de bandas, rodillos y cadenas, y reduce paros no programados.
- Los moto-reductores requieren conexión eléctrica correcta, alineación mecánica y protección térmica calibrada.
- El cableado va en charolas eléctricas dedicadas, separado de líneas de potencia y señal según norma.
- El I-O Check documenta que sensores, paros de emergencia y cortinas de luz responden antes de arrancar producción.
Solicita diagnóstico de electromecánica para tu línea de conveyors →
Qué significa "electromecánica" en una instalación de conveyors
Muchos gerentes de planta usan "instalación de conveyors" como término genérico, pero la electromecánica es la parte que determina si ese conveyor funciona de forma confiable durante años o se convierte en un dolor de cabeza desde el primer mes. No es solo soldar una estructura y conectar un motor: es un proceso con tolerancias específicas en cada etapa.
En Semace separamos el trabajo mecánico puro —estructura, soldadura, pailería— del trabajo electromecánico, aunque en la práctica un mismo equipo ejecuta ambos de forma coordinada. Esta distinción importa porque muchos proveedores subcontratan la parte eléctrica, generando retrasos y responsabilidades difusas cuando algo falla. Nuestro equipo cubre anclaje, nivelación, moto-reductores y cableado con la misma cuadrilla, sin intermediarios.
Anclaje: la base que nadie ve pero todos sienten
El anclaje fija la estructura del conveyor al piso o a la base de concreto de la planta. Dependiendo del tipo de línea, usamos pernos de expansión química, placas base con tornillería de alta resistencia, o soldadura directa a estructura existente cuando el conveyor forma parte de una celda mayor.
Un anclaje mal ejecutado se manifiesta con vibración progresiva: al inicio es imperceptible, pero después de semanas de operación continua el conveyor empieza a desplazarse milimétricamente, lo que desalinea rodillos y genera fricción adicional en bandas.
Nivelación: la tolerancia que decide la vida útil del equipo
La nivelación es la etapa más subestimada y la que más impacto tiene en la vida útil del sistema. Trabajamos con instrumentos de nivel digital y, en líneas de alta precisión como las automotrices, con equipo láser que detecta desviaciones de fracciones de milímetro por metro lineal.
Una desnivelación de pocos grados en un tramo largo de conveyor provoca que el producto se desplace hacia un costado de la banda, generando desgaste asimétrico, atascos y, en líneas con sensores de posición, falsas activaciones de paro.
Moto-reductores, charolas eléctricas y cableado
Una vez anclada y nivelada la estructura, el siguiente paso es la parte electromecánica propiamente dicha: instalación de moto-reductores, tendido de charolas eléctricas y cableado de control y potencia.
| Componente | Función en el conveyor | Punto crítico de instalación |
|---|---|---|
| Moto-reductor | Transmite movimiento a la banda o cadena a la velocidad requerida | Alineación mecánica con el eje de transmisión y protección térmica calibrada |
| Charola eléctrica | Conduce y protege cables de potencia y señal | Separación entre líneas de potencia y control según norma |
| Cableado de control | Conecta sensores, PLC y paros de emergencia | Identificación de cables, continuidad verificada antes de energizar |
| Sensores y cortinas de luz | Detectan producto, posición o intrusión en zona de riesgo | Calibración de distancia y tiempo de respuesta |
Esta tabla resume los puntos donde más fallas detectamos al diagnosticar líneas instaladas por terceros: moto-reductores desalineados que generan sobrecalentamiento, charolas compartidas entre potencia y señal que provocan ruido eléctrico, y cableado sin identificación que complica cualquier mantenimiento futuro.
Pruebas I-O Check: la validación antes de arrancar producción
El I-O Check es la etapa final y, para nosotros, no negociable. Consiste en verificar una por una todas las entradas y salidas eléctricas del conveyor: cada sensor, cada cortina de luz, cada paro de emergencia y cada señal que se comunica con el PLC de la línea.
Documentamos este proceso con un checklist firmado que queda como evidencia técnica para el cliente. Si una planta automotriz o de alimentos audita su línea después, ese documento respalda que la electromecánica se entregó funcionando, no solo instalada. Este mismo estándar lo aplicamos en el montaje electromecánico completo de conveyors, desde la nivelación hasta el I-O Check funcionando.
Cuándo contratar electromecánica especializada en lugar de un instalador genérico
No toda instalación de conveyors requiere el mismo nivel de rigor, pero hay señales claras de cuándo vale la pena exigir electromecánica especializada en vez de un paquete genérico:
- Tu línea alimenta directamente un proceso automatizado con brazos robóticos o celdas robóticas, donde un paro del conveyor detiene toda la celda.
- Operas en un sector con auditorías de calidad estrictas, como automotriz o alimentos y bebidas, donde se exige documentación del proceso de instalación.
- Ya tienes un conveyor instalado con fallas recurrentes de nivelación o cableado y necesitas diagnóstico, no una reinstalación completa.
- Planeas ampliar una línea de producción existente y necesitas que el nuevo tramo se integre eléctricamente sin generar conflictos con el sistema actual.
Si tu planta ya opera con brazos robóticos o celdas robóticas en la línea, conviene revisar también cómo se integra esa automatización sin detener producción, un proceso que documentamos en nuestra guía de integración de celdas robóticas en plantas automotrices.
Qué revisar antes de contratar un proveedor de electromecánica
Antes de firmar con un proveedor, pide evidencia concreta de tres cosas: certificaciones vigentes de los técnicos que harán el cableado, un checklist de I-O Check de proyectos anteriores (sin nombres confidenciales si aplica confidencialidad), y tiempo de respuesta ante fallas una vez entregada la línea.
En Semace trabajamos con respuesta 24/7 y equipo de elevación propio en sitio —montacargas, grúas hombre y plataformas elevadoras con operadores certificados— lo que evita depender de terceros cuando la electromecánica requiere trabajo en altura o movimiento de cargas pesadas durante la instalación. Esta capacidad la hemos aplicado en clientes como Sinofa Group y en la planta BMW de TEM, donde los tiempos de parada de línea tienen un costo directo medible.
La electromecánica de conveyors no es un extra sobre la estructura metálica: es la diferencia entre una línea que produce de forma confiable y una que genera paros impredecibles desde el primer trimestre de operación.