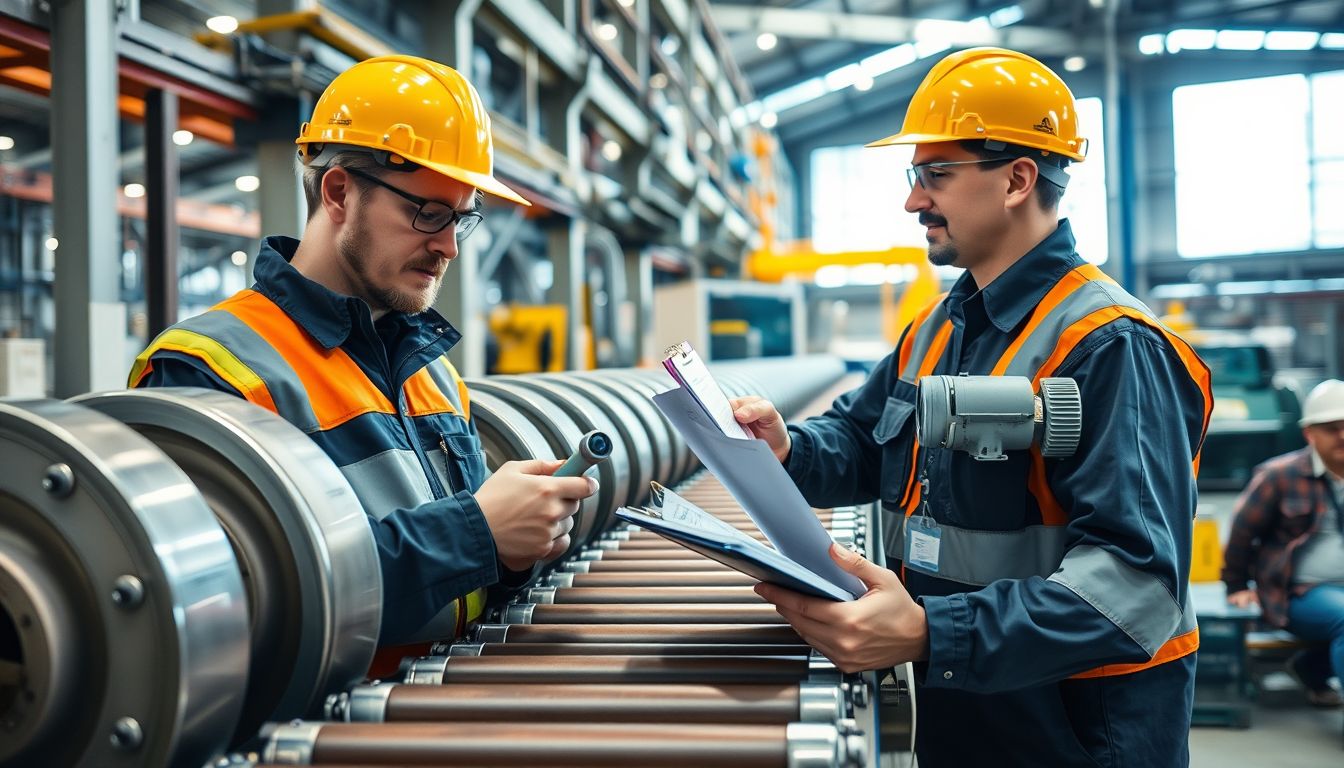
El mantenimiento preventivo revisa y ajusta el conveyor en intervalos programados para evitar fallas antes de que ocurran; el correctivo entra después de que algo ya falló, con la línea parada y producción detenida. La diferencia no es solo de calendario: es de costo, de riesgo y de cuánto control tiene tu planta sobre sus propios tiempos de producción.
Resumen rápido
- El preventivo se programa con base en horas de uso, carga transportada y condiciones de la línea; el correctivo se ejecuta cuando ya hay una falla visible.
- Un paro correctivo en un conveyor casi siempre cuesta más que una intervención preventiva, porque detiene procesos aguas abajo y aguas arriba de la línea.
- Los puntos críticos de revisión en un conveyor son rodillos, bandas, motorreductores, tensores, estructura de soporte y alineación general.
- No todo conveyor necesita la misma frecuencia de mantenimiento: depende del ritmo de operación y del tipo de material que transporta.
- SEMACE da mantenimiento a conveyors propios y de terceros en plantas de San Luis Potosí, bajo esquemas preventivos programados o intervenciones correctivas de urgencia.
¿Qué diferencia hay entre mantenimiento preventivo y correctivo en un conveyor industrial?
El mantenimiento preventivo es un programa de revisiones periódicas que anticipa el desgaste de componentes como rodillos, bandas, motorreductores y tensores, antes de que generen una falla. El correctivo, en cambio, actúa cuando el conveyor ya se detuvo o está fallando, y busca reparar el punto específico que colapsó.
En la práctica, un conveyor que solo recibe mantenimiento correctivo suele acumular desgaste en varios puntos al mismo tiempo, porque las fallas pequeñas no se atienden hasta que se vuelven grandes. Esto genera algo que vemos seguido en plantas de manufactura: un paro que debería durar dos horas termina tomando un turno completo, porque al abrir el sistema aparecen dos o tres problemas adicionales que nadie había detectado.
Cuando SEMACE fabrica e instala un conveyor nuevo, como explicamos en este caso de fabricación e instalación sin detener la línea de producción, el diseño ya contempla puntos de inspección accesibles. Eso facilita que el mantenimiento preventivo posterior sea más rápido y no obligue a desarmar la estructura completa cada vez.
Componentes que marcan la diferencia entre un enfoque y otro
| Componente | Revisión preventiva típica | Riesgo si solo se atiende de forma correctiva |
|---|---|---|
| Banda o cadena transportadora | Tensión, desgaste superficial, alineación | Ruptura en operación, paro inmediato de línea |
| Rodillos y rodamientos | Lubricación, ruido, vibración | Fricción excesiva, sobrecalentamiento del motor |
| Motorreductor | Temperatura, nivel de aceite, vibración | Falla total del motor, reemplazo mayor |
| Estructura de soporte metálica | Soldaduras, anclajes, nivelación | Deformación estructural, riesgo de seguridad |
| Sistema eléctrico y sensores | Conexiones, sensores de posición | Paros intermitentes difíciles de diagnosticar |
¿Cómo saber si tu planta necesita un programa de mantenimiento preventivo para conveyors?
Lo sabes cuando los paros correctivos empiezan a repetirse en el mismo equipo o cuando ya no puedes predecir cuándo va a fallar la línea. Si el área de mantenimiento pasa más tiempo apagando emergencias que revisando equipo, es momento de pasar a un esquema programado.
Hay señales concretas que conviene vigilar:
- El conveyor genera ruido o vibración distinta a la habitual, aunque todavía funcione.
- Los paros no planeados se repiten en el mismo tramo de la línea más de una vez al mes.
- La banda o cadena muestra desgaste visible en los bordes o desalineación constante.
- El motor se calienta más de lo normal o consume más energía sin razón aparente.
- Ya hubo un incidente de seguridad relacionado con el conveyor, aunque menor.
Cuando una planta mueve o reubica líneas completas de producción, como suele pasar en proyectos de expansión o cambio de layout, el mantenimiento preventivo también debe revisarse después del movimiento. Lo abordamos con más detalle en esta guía sobre mover o dar mantenimiento a una línea sin detener la operación.
Mantenimiento preventivo, correctivo y la estructura que los sostiene
Un conveyor no es solo banda y motor: también es estructura metálica. Soportes, bases y anclajes forman parte del sistema y, si se desatienden, pueden generar fallas que parecen eléctricas o mecánicas pero en realidad son estructurales. Por eso en SEMACE evaluamos el conveyor como un sistema completo, no solo sus componentes mecánicos. Si tu planta ya tiene dudas sobre si un tramo necesita reparación o reemplazo estructural, conviene revisar cuándo reparar y cuándo fabricar de nuevo una estructura metálica.
El mantenimiento preventivo para conveyors industriales es el conjunto de revisiones programadas en bandas, rodillos, motores y estructura que una empresa como SEMACE ejecuta en plantas de San Luis Potosí para evitar paros no planeados; el correctivo repara el equipo después de que ya falló, con mayor costo y tiempo de línea detenida.
Qué considerar antes de elegir un esquema de mantenimiento
No existe una respuesta única válida para todas las plantas. Un conveyor que transporta material ligero en una línea de ensamble no tiene el mismo desgaste que uno que mueve carga pesada en un proceso de manufactura continuo. La frecuencia del preventivo, los puntos críticos a revisar y el presupuesto destinado a mantenimiento dependen del levantamiento técnico específico de cada línea.
Lo que sí es consistente, en los proyectos que hemos operado dentro de plantas de manufactura de mediana y gran capacidad, incluyendo trabajos como el de la planta de baterías TEM en BMW San Luis Potosí, es que un programa preventivo bien definido reduce la frecuencia de intervenciones de urgencia. No las elimina por completo, pero sí cambia el tipo de conversación: de "la línea se paró, hay que arreglarla ya" a "esto lo revisamos el próximo mantenimiento programado".
Si tu planta todavía opera con esquema correctivo y quiere evaluar qué tanto le convendría pasar a uno preventivo, el primer paso es un diagnóstico técnico del conveyor instalado, sus puntos de desgaste actuales y su historial de paros. A partir de ahí se puede definir una frecuencia de revisión realista para tu línea.